- Hogar
- Sobre nosotros
- Productos
- Barril de la máquina de moldeo por inyección
- Tornillo de máquina de moldeo por inyección
- Tornillo único para máquina de extrusión
- Doble tornillo y barril para máquina de extrusión
- Tornillo y barril para máquina de caucho.
- Accesorios de tornillo y barril
- Tornillos y barriles especiales
- Caja de cambios del extrusor
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

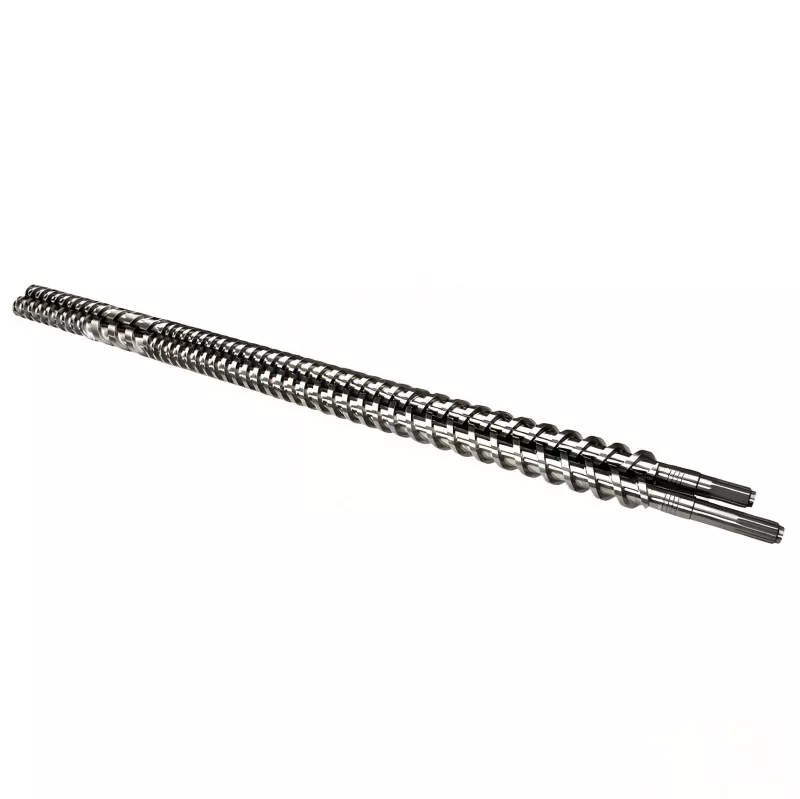
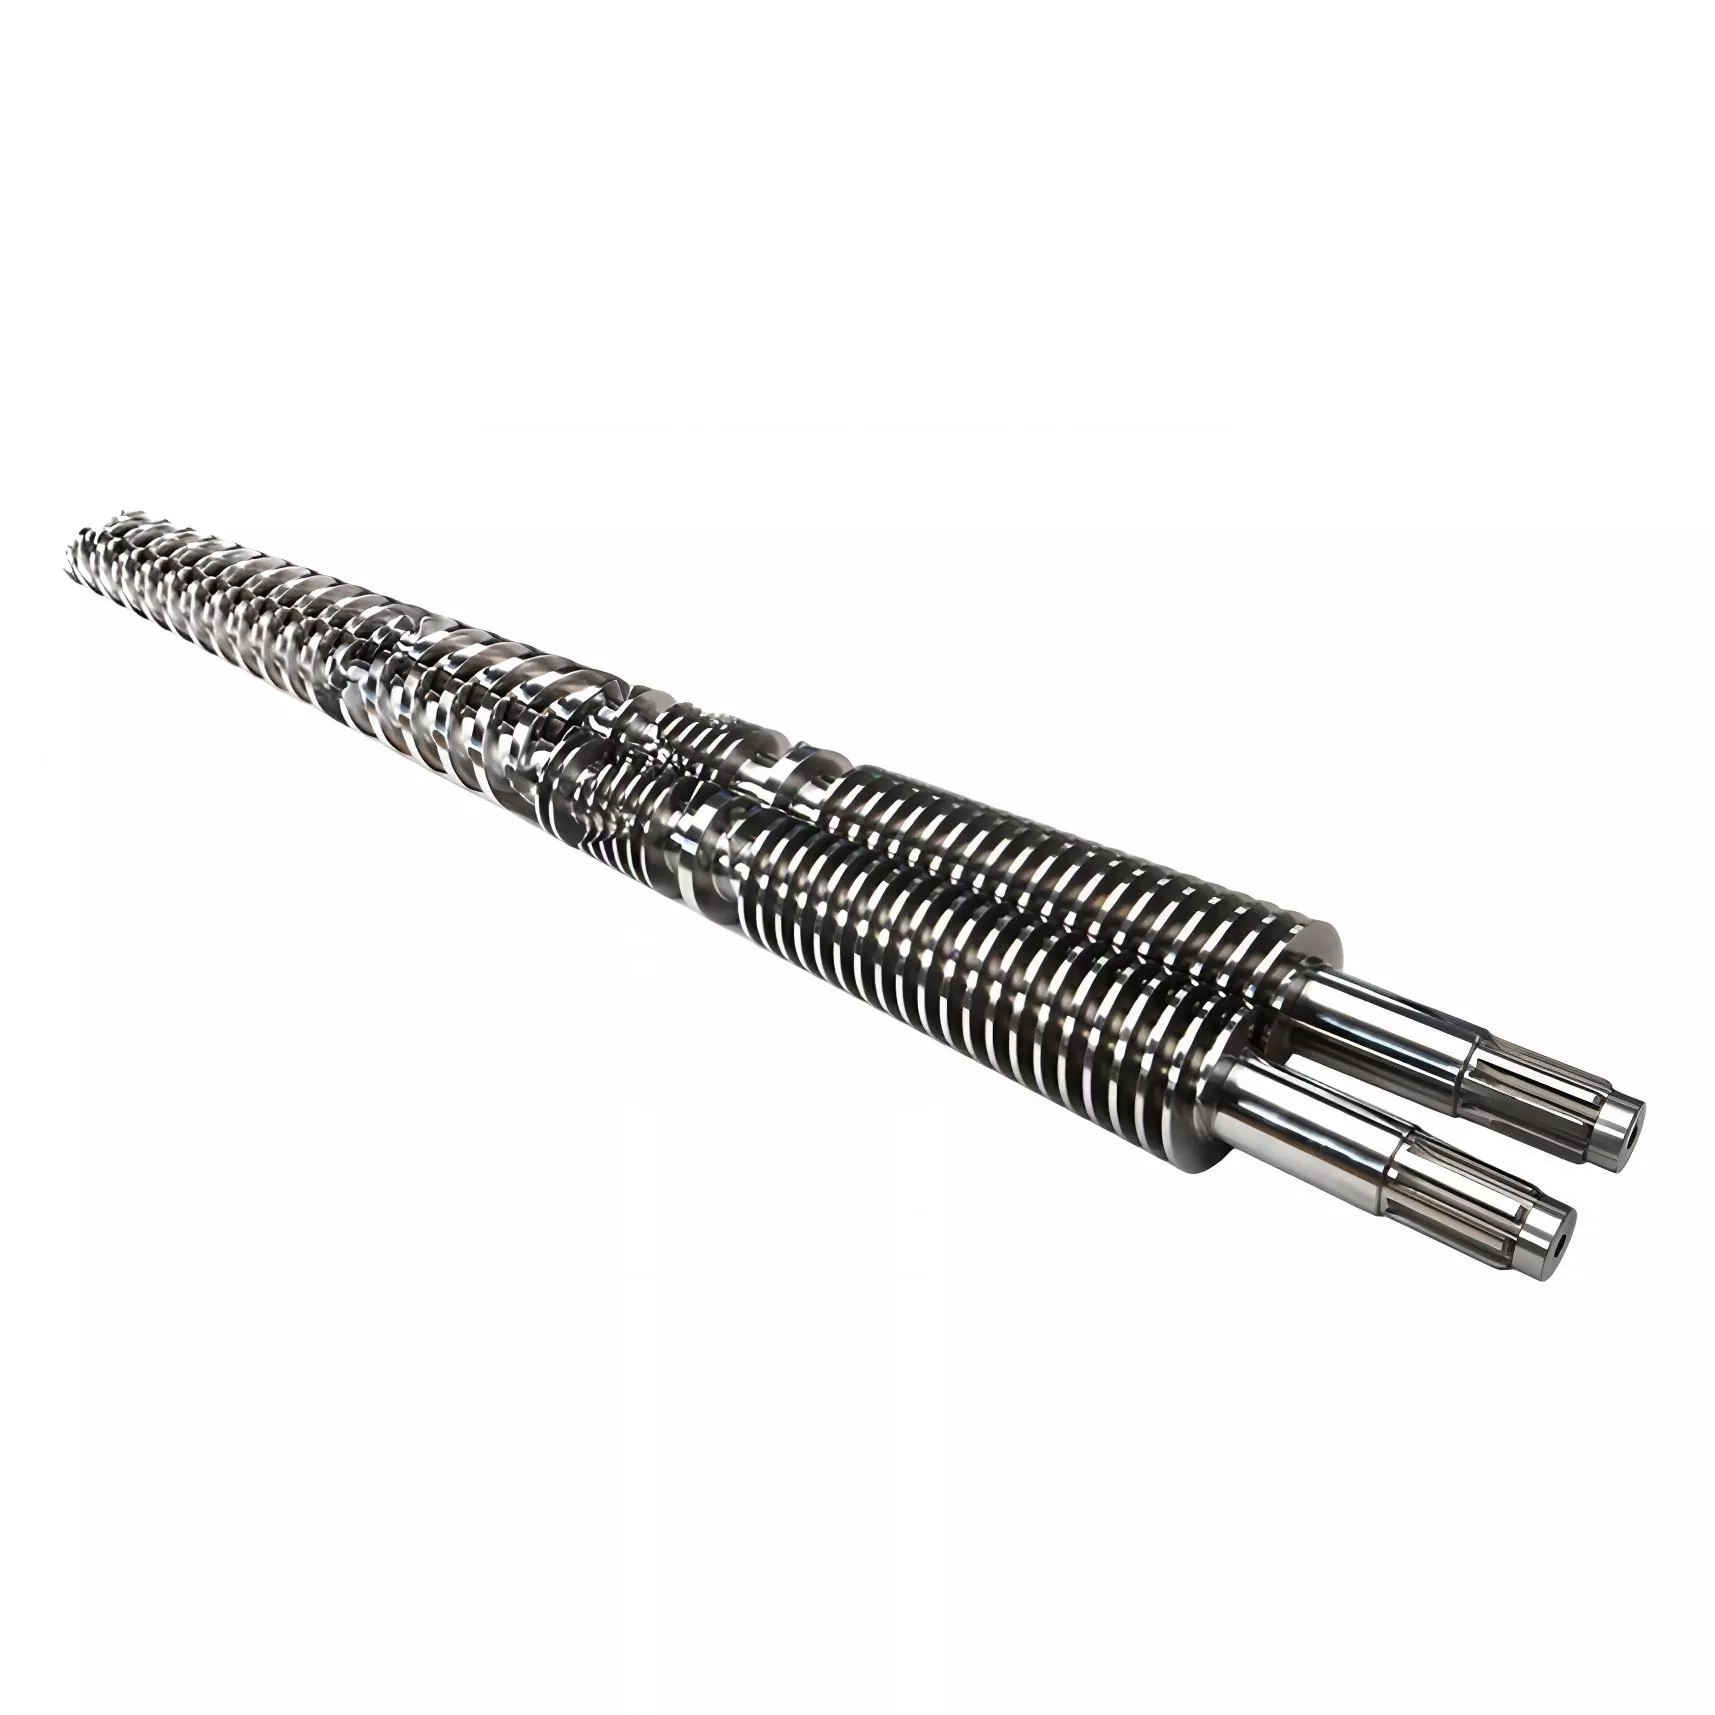
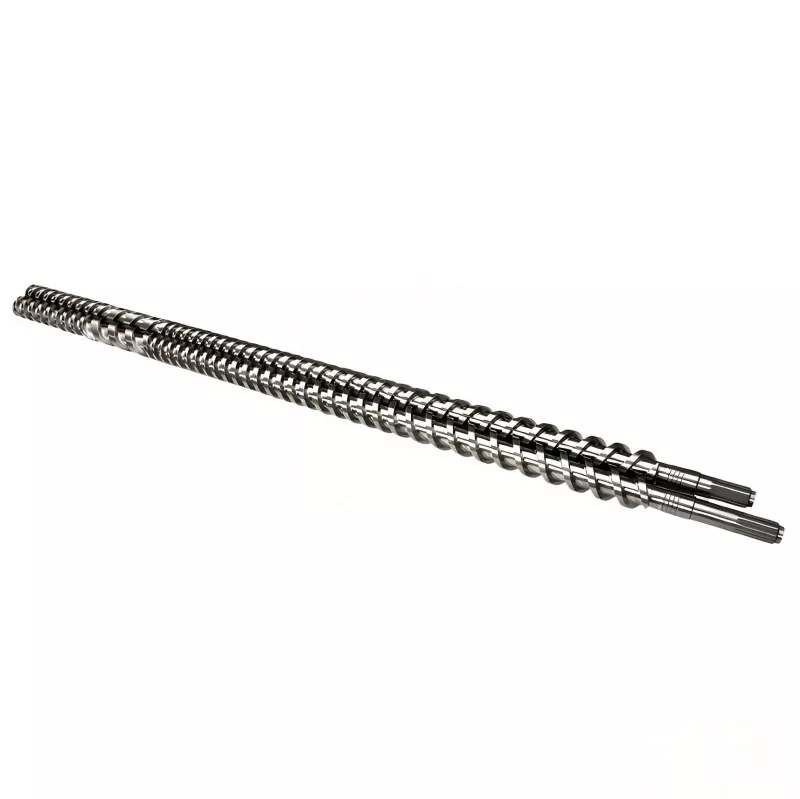
Doble tornillo paralelo y cilindro
Los fabricantes de compuestos de polímeros globales que deseen comprar un sistema de barril y tornillo doble paralelo de la fábrica de HAPPY PLASTICS pueden optimizar directamente su eficiencia de dispersión. Nuestros conjuntos co-rotativos de precisión cuentan con un espacio de malla estrecho y autolimpiante que elimina los agregados no derretidos, lo que reduce las rayas de color del masterbatch de polímero hasta en un 18 %.
Adquirir productos de un experimentado fabricante chino de barriles y tornillos gemelos paralelos permite que las instalaciones de compuestos mantengan campos de corte constantes durante los procesos de alto rendimiento. HAPPY PLASTICS utiliza avanzados centros de rectificado CNC de múltiples ejes y tecnología de segmentos modulares para ofrecer elementos de tornillo totalmente personalizables y barriles revestidos a juego que manejan refuerzos agresivos de fibra de vidrio, relleno mineral y desvolatilización volátil sin caídas de torque.
Especificaciones técnicas y tolerancias modulares
Para garantizar un rendimiento de autolimpieza confiable y un posicionamiento de segmentos intercambiables, la configuración de cilindro y tornillo doble paralelo de HAPPY PLASTICS está mecanizada según estándares geométricos exactos:
• Formato de estructura:Elementos de tornillo modulares segmentados montados en ejes estriados de alto torque, combinados con cilindros seccionados o continuos.
• Precisión de distancia central:La tolerancia de la línea central axial entre los dos orificios se mantiene dentro de +0,01 mm/-0 mm para evitar una fricción errática entre tramos.
• Aceros para herramientas premium:Los elementos de tornillo están fabricados con acero para herramientas de alta velocidad W6Mo5Cr4V2 (M2) endurecido al vacío o una aleación de pulvimetalurgia HIP (prensado isostático en caliente) con una dureza nominal de 60-64 HRC.
• Tecnología de revestimiento de barriles:Los bloques de barril individuales están revestidos con una funda bimetálica de 3,0 mm fundida centrífuga de forma ovalada compuesta por una matriz de carburo de tungsteno alto.
¿Cómo maximizan las configuraciones de segmentos personalizados la producción compuesta?
Una configuración de tornillo estática no puede adaptarse a las viscosidades cambiantes de los polímeros. Al reorganizar nuestros segmentos modulares de doble tornillo paralelo y cilindro a lo largo del eje de alto torque, los operadores pueden ajustar con precisión la entrada de energía mecánica:
Ajustes del bloque de amasado para la dispersión de la fibra
Al configurar discos de amasado en ángulos escalonados (45° o 90°), el conjunto aplica un corte plano intensivo para dividir los haces de fibra de vidrio sin romperlos por debajo de la longitud crítica del refuerzo, lo que aumenta la resistencia a la tracción mecánica del compuesto.
Elementos de vuelo inverso para la desvolatilización al vacío
Colocar un elemento de tornillo con rosca inversa justo antes de la zona de ventilación de vacío crea un sello de material continuo. Este bloque estructural obliga al canal de fusión a llenarse por completo, aumentando la presión antes de que la resina caiga a la zona de descompresión donde los gases volátiles escapan limpiamente.
Protocolo de limpieza y reensamblaje de estrías paso a paso
El manejo inadecuado de piezas modulares individuales durante los cambios puede causar agarrotamiento del eje o colisiones de vuelo. Siga esta secuencia al reconstruir su conjunto modular de cilindro y tornillo doble paralelo:
1. Extracción de segmentos calientes:Deslice los elementos de tornillo desgastados fuera de los ejes estriados inmediatamente después de la extracción mientras el polímero residual aún está caliente (>200 ℃).
2. Inspección de estrías:Limpiar las estrías internas de los elementos y las estrías externas del eje utilizando ruedas de alambre de latón. Verifique si hay dientes estriados torcidos que indiquen un torque excesivo histórico.
3. Lubricación antidesgaste:Aplique una capa uniforme de pasta antiagarrotamiento a base de níquel para alta temperatura (>1000 ℃) al eje antes de deslizar los nuevos segmentos en su lugar para evitar la soldadura en frío.
4. Ajuste por compresión axial:El torque de la punta del tornillo frontal se debe realizar utilizando una llave dinamométrica manual calibrada. Apretar demasiado estira el tirante interno, mientras que apretar demasiado permite que el polímero fundido se filtre entre las caras del elemento.
¿Qué señales de proceso indican que es hora de inspeccionar su hardware?
Las plantas de compuestos deben realizar un seguimiento de estas variables del sistema para determinar si sus espacios libres internos de cilindros y tornillos gemelos paralelos se han ampliado más allá de los límites de compuestos eficientes:
|
Deriva observable del proceso |
Línea de base operativa |
Activador de inspección/acción |
Defecto de producción aguas abajo |
|
Entrada de energía específica (SEI) |
Relación kW/kg estable |
≥ 15% de caída de eficiencia |
Mala dispersión del relleno, aglomerados no fundidos. |
|
Temperatura de descarga del material fundido |
Objetivo ±3 ℃ |
≥ 12 ℃ Aumento |
Amarillamiento del polímero por cizallamiento excesivo localizado |
|
Aumento del material del puerto de ventilación |
Ventilación limpia |
Flujo de polímero ascendente |
Atrapamiento de volátiles, burbujas de gas internas. |
Preguntas frecuentes técnicas específicas del producto
P: ¿Por qué vemos un desgaste rápido en los elementos del tornillo directamente debajo de la entrada de nuestro alimentador lateral?
R: El alimentador lateral introduce cargas minerales abrasivas y frías (como talco o CaCO₃) en una matriz polimérica parcialmente fundida. Esto crea una pasta abrasiva no humedecida que raspa los aceros para herramientas estándar. Para evitar esto, la zona de cilindro y tornillo gemelo paralelo debajo del puerto de alimentación debe utilizar elementos de tornillo de metalurgia de polvos especializados (HIP) con altas fracciones de carburo de vanadio para lograr una vida útil prolongada.
P: ¿Podemos mezclar y combinar sus segmentos de tornillo de repuesto con nuestros ejes de extrusión europeos originales?
R: Sí. HAPPY PLASTICS utiliza perfiles estriados envolventes precisos según las normas DIN 5480. Si proporciona los datos de los parámetros de estrías del eje actual (como el número de dientes, el módulo y el ángulo de presión), podemos suministrarle segmentos de cilindro y tornillo paralelo paralelo compatibles que se deslizan limpiamente sobre sus ejes OEM existentes.
P: ¿Cómo eliminamos de forma segura la congelación de un polímero sólido dentro del conjunto de doble cilindro?
R: Nunca utilice llamas abiertas localizadas de sopletes de oxiacetileno para derretir el tapón de polímero, ya que este calentamiento desigual deforma la alineación de los orificios del cañón y ablanda el revestimiento bimetálico. En su lugar, lleve todas las zonas de calentamiento del barril hasta 30 ℃ por encima del punto de fusión del polímero, permita un remojo de calor de 60 minutos y use la función de avance de baja velocidad del motor de la extrusora para expulsar la masa ablandada.
Estándares de embalaje y garantía estructural
Para evitar cambios, dobleces o daños por humedad durante el transporte marítimo internacional, HAPPY PLASTICS implementa un proceso de envío de alta seguridad:
• Estándar de embalaje fuertemente reforzado:Cada conjunto de eje modular está recubierto con grasa antioxidante, sellado al vacío con una película laminada de barrera pesada contra la humedad y bloqueado en soportes de madera en forma de V dentro de una caja de exportación con certificación IPPC reforzada con bandas de acero.
• Protección estructural de 12 meses:Ofrecemos una garantía estructural completa de 12 meses contra defectos de fabricación o grietas prematuras en todos los componentes de cilindro y tornillo gemelo paralelo bajo los parámetros operativos adecuados.
• Documentación rastreable:Los envíos incluyen un informe completo de prueba de materiales (MTR), un certificado de medición de espacio libre individual y una guía detallada de diseño en video para una rápida puesta en servicio en el sitio.
Etiquetas calientes: Cilindro y tornillo doble paralelo, cilindro extrusor de doble tornillo, cilindro de doble tornillo paralelo personalizado
Categoría relacionada
- Barril de la máquina de moldeo por inyección
- Tornillo de máquina de moldeo por inyección
- Tornillo único para máquina de extrusión
- Doble tornillo y barril para máquina de extrusión
- Tornillo y barril para máquina de caucho.
- Accesorios de tornillo y barril
- Tornillos y barriles especiales
- Caja de cambios del extrusor
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 217, Qiaoxing East Road, Dafeng, ciudad de Jintang, distrito de Dinghai, ciudad de Zhoushan, provincia de Zhejiang, China
-
Teléfono
-
Correo electrónico
Si tiene consultas sobre el cilindro de la máquina de moldeo por inyección, el tornillo de la máquina de moldeo por inyección, la caja de cambios del extrusor o la lista de precios, déjenos su correo electrónico y nos comunicaremos con usted dentro de las 24 horas.